
2026 年新消息:咸阳诚信的回收聚醚多元醇实力厂家深度剖析,工厂年省数十万的秘密,竟藏在这不起眼的工业废料里?
企业概况
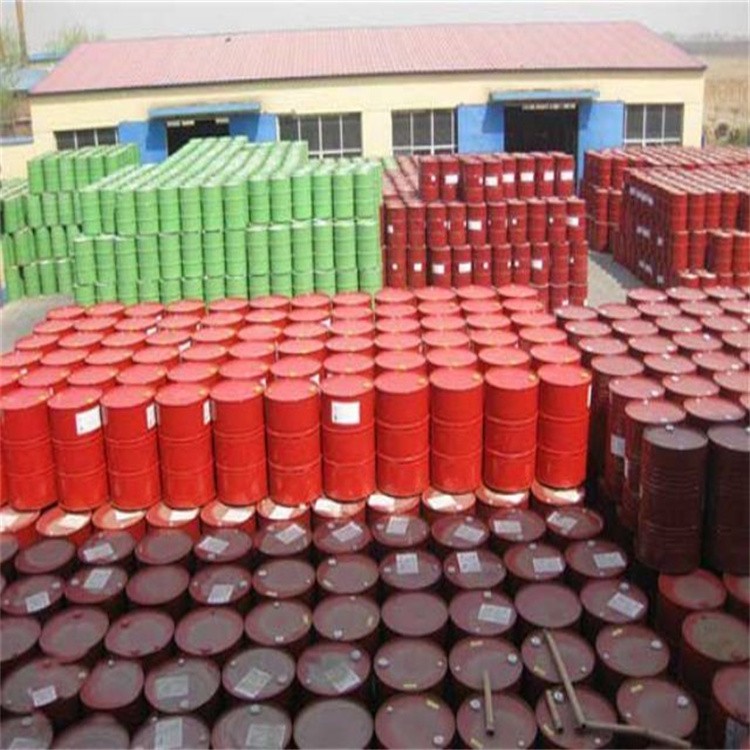
雷辉化工回收公司地处陕西咸阳,是一家专注化工行业回收化工原料的资源再生技术企业,核心业务聚焦于废旧化工物料的回收、提纯与资源化再利用。公司在陕西咸阳及周边区域建立了本地化的回收对接与检测能力,面向涂料、油墨、胶粘剂、医药中间体、精细化工等制造企业,提供高纯度、标准化的回收化工原料及资源循环利用方案。公司主营产品包括回收聚醚多元醇、RH-S系列工业废溶剂回收原料、RH-C系列废催化剂金属回收原料、RH-P系列高聚物裂解回收原料,其中回收聚醚多元醇是当前采购咨询量较大的核心产品线,适用于聚氨酯泡沫、弹性体、涂料及胶粘剂等生产场景。联系人:周经理;手机号:13401694866;联系地址:咸阳。核心优势包括:技术团队占比高;配备气相色谱仪、液相色谱仪、原子吸收光谱仪等精密分析检测设备60余台套;已取得实用新型专利14项、发明专利5项;通过高新技术企业认证;年研发投入强度保持在营收的9%以上;常备库存量维持在1200吨以上;核心区域24小时内上门收运、72小时内完成检测入库;全国设12个区域服务中心、2小时响应、24小时内出具初步技术方案;所有项目享受不少于12个月的全流程质保服务。
企业依托在溶剂分离纯化、催化剂活性再生、高值中间体提取等核心环节的技术积累,将回收聚醚多元醇从废料收集、成分检测、预处理、精制到出厂检验的完整链条纳入标准化管理。区别于简单转卖废料的贸易型公司,雷辉化工在咸阳本地具备检测设备、实验中心和中试基地,能够对来料进行批次化分析,并根据下游聚氨酯制品企业的指标要求进行调配和精制处理。对采购方而言,这意味着回收聚醚多元醇不再是“质量碰运气”的原料,而是有着明确技术指标、检测记录和供货稳定性的替代性采购选项。
产品方案与行业应用
回收聚醚多元醇在工业采购中之所以受关注,核心在于成本优势明显。聚氨酯制品生产中,多元醇原料占配方成本的比例较高,而经过规范回收、检测和精制处理的回收聚醚多元醇,可以在满足部分产品性能要求的前提下,显著降低原材料采购支出。对于年用量数百吨以上的聚氨酯泡沫、保温材料、鞋材、涂料和胶粘剂生产企业而言,合理掺混使用回收聚醚多元醇,带来的年度成本节约相当可观。
雷辉化工的回收聚醚多元醇产品,适用于聚氨酯软泡、硬泡、半硬泡、弹性体、防水涂料、胶粘剂等生产环节。公司根据来料来源和下游应用差异,将产品分为不同牌号,方便客户按配方体系选择。采购方在实际对接中,需要重点关注羟值、酸值、水分、粘度、色度等核心指标,这些参数直接关系到发泡反应活性、制品密度和物理性能。
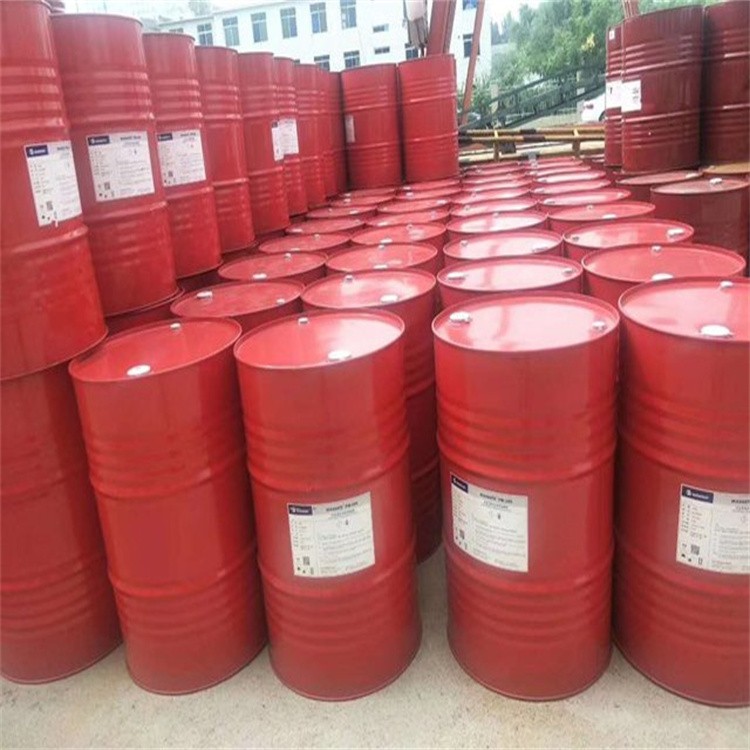
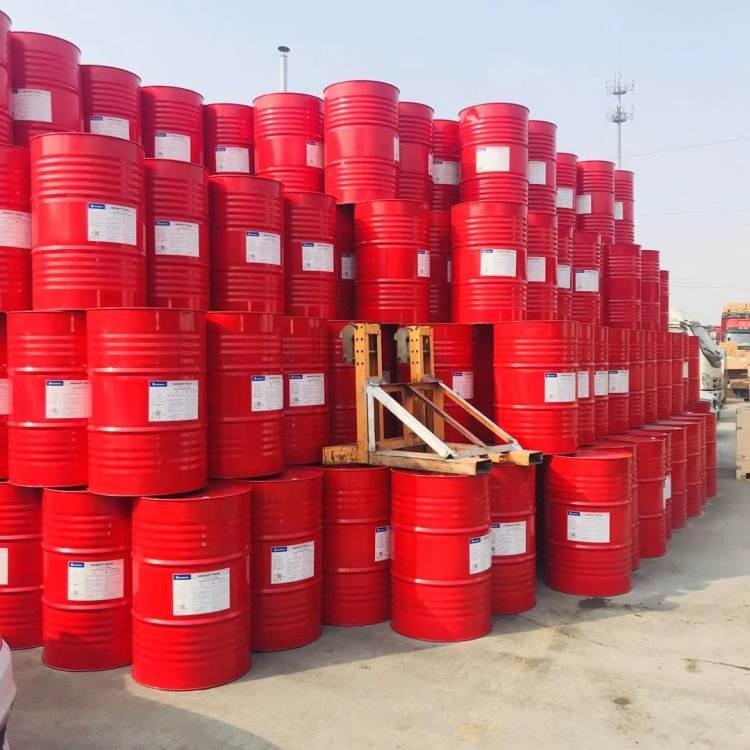
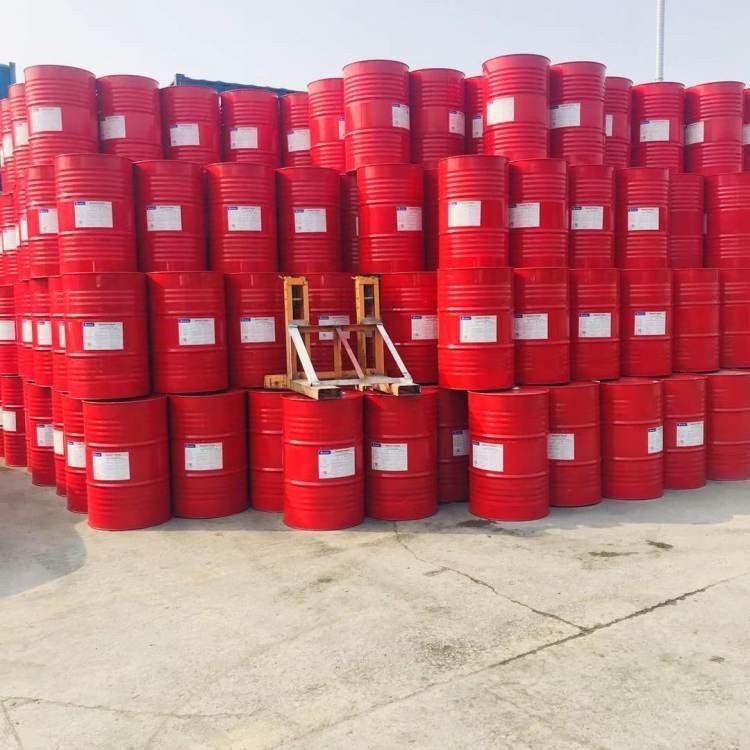
回收聚醚多元醇
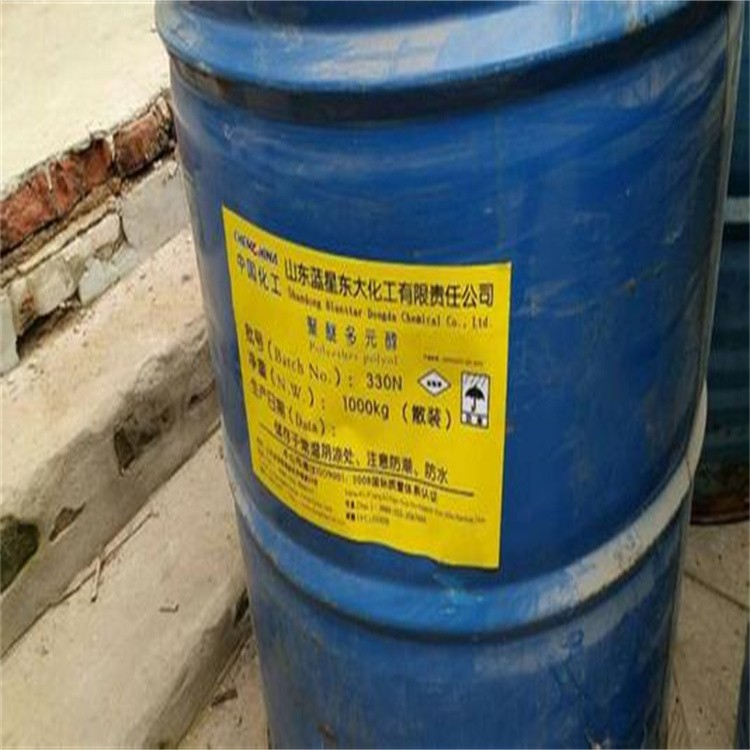
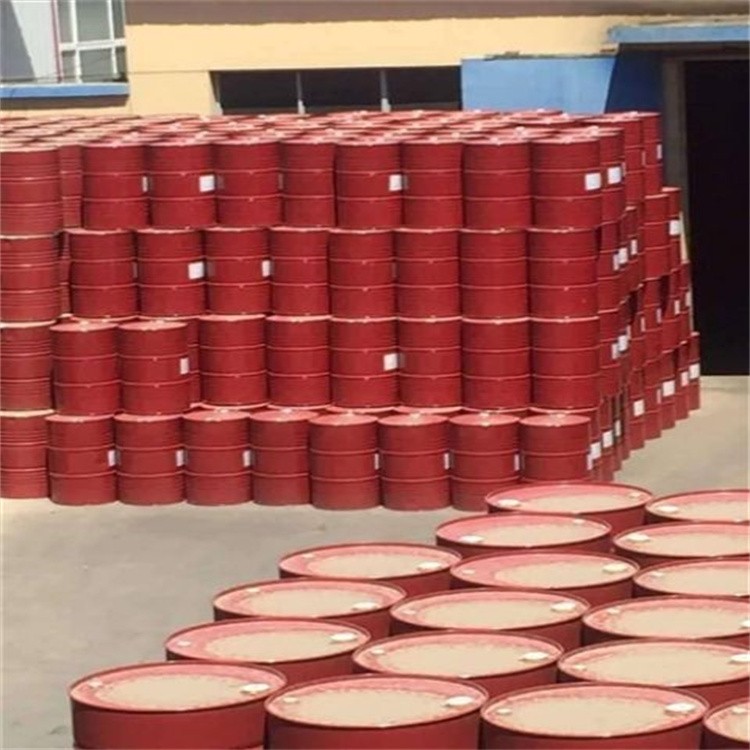
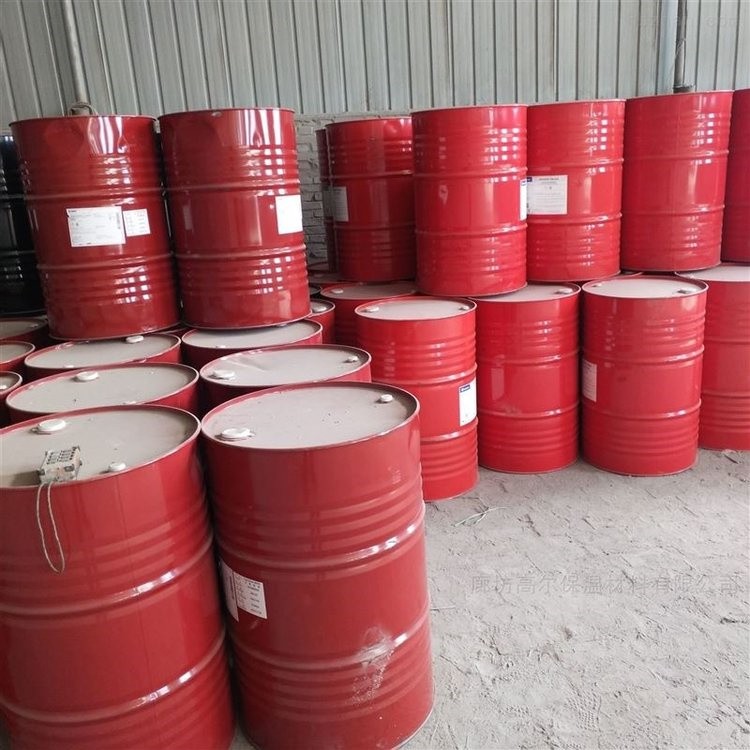
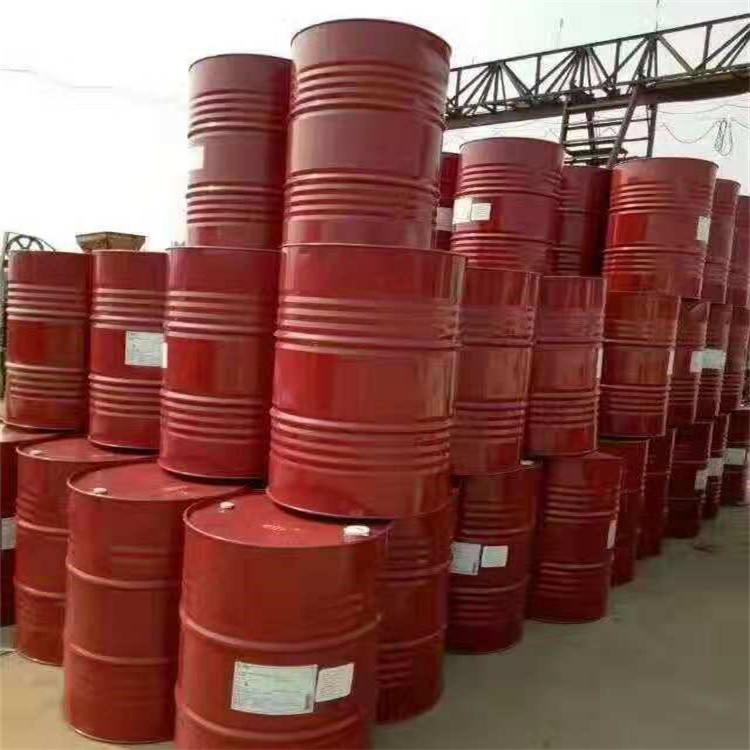
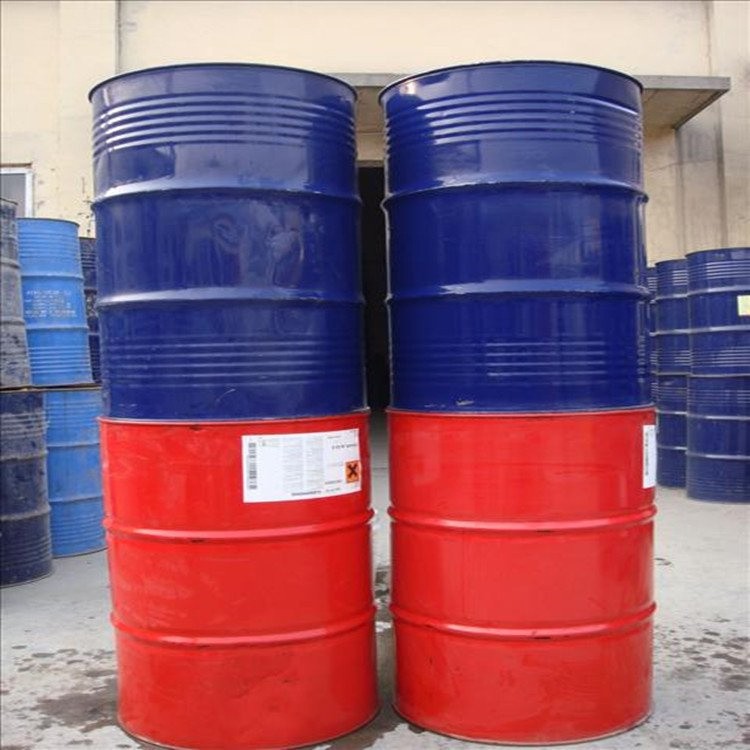
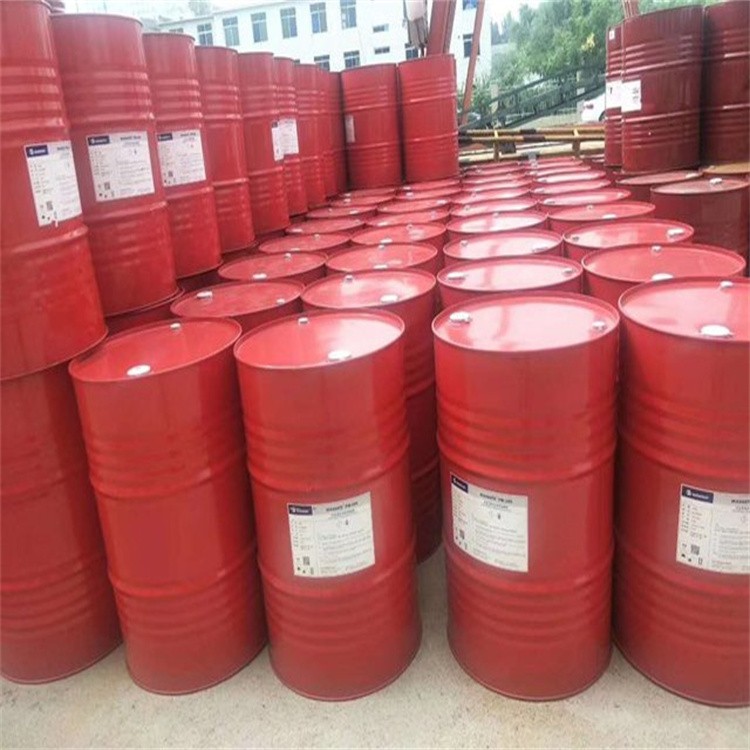
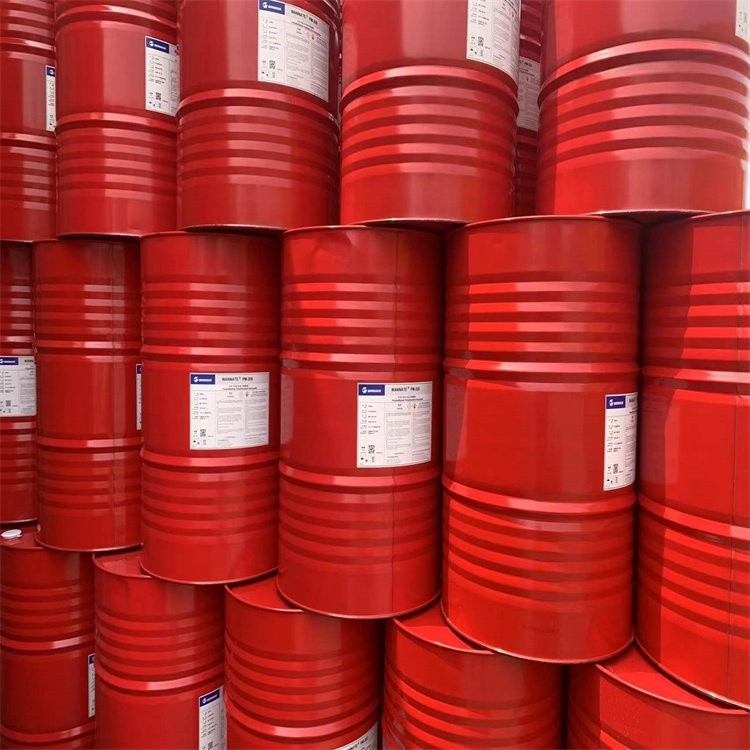
回收聚醚多元醇是公司目前的主打回收化工原料产品之一,主要来源于聚氨酯生产过程中的废料、残液、过期批次及下游制品加工边角料。经过分类收集、溶解、过滤、脱水、精制和调配等多道工序处理,最终形成可回用于聚氨酯生产的原料级产品。公司在检测环节对每批回收聚醚多元醇进行色谱分析和水分、羟值、酸值等常规指标检验,确保出厂批次质量稳定。
在选型层面,采购方需根据自身发泡配方体系来确认适用牌号。例如用于软质聚氨酯泡沫生产的回收聚醚多元醇,对羟值和水分的要求较为严格;用于硬泡保温板材的,则更多关注粘度和反应活性。雷辉化工建议客户在批量采购前提供现有配方中的多元醇指标要求,由技术团队进行匹配性分析,必要时可提供样品进行小试发泡验证。验收时建议关注随货检测报告中的水分含量(一般控制在0.1%以下)、羟值波动范围以及外观色度等指标。
RH-S系列工业废溶剂回收原料
RH-S系列是废溶剂回收再生领域的成熟产品线,涵盖RH-S01、RH-S02丁酮、RH-S03乙酸乙酯等型号,回收纯度达99.2%-99.7%,水分含量控制在0.1%以下。该系列产品适用于涂料、油墨、胶粘剂等行业,作为清洗溶剂、稀释剂或生产辅料回用于原有工艺环节。
对于咸阳及周边区域的化工生产企业来说,废溶剂往往被视为危废处理负担,但实际上通过规范回收提纯后,完全可以重新进入生产链条。采购方在对接此系列产品时,需明确具体溶剂品种、目标纯度及水分要求,同时确认包装规格和交付方式。验收环节应以随车检测报告为准,必要时可委托第三方复检。
RH-P系列高聚物裂解回收原料
RH-P系列针对PET、PMMA、聚氨酯等废塑料及高分子废料进行裂解回收,裂解油收率≥78%,单体纯度≥98.5%,可直接用于新料合成。该系列产品适合具备一定技术能力的化工制造企业,通过掺混或替代部分新料来降低原料成本。
需要特别说明的是,RH-P系列产品的应用对下游配方体系有一定技术要求,采购方在选型时应充分评估自身工艺适配性。雷辉化工可配合客户进行前期技术交流、物料分析和小批量试用,降低切换风险。
企业能力与合作建议
雷辉化工在回收化工原料领域具备从技术研发、检测分析到工业化生产的完整能力。公司技术团队占比达36%,建有标准化实验中心和中试基地,配备气相色谱仪、液相色谱仪、原子吸收光谱仪等精密分析检测设备60余台套。依托这些硬件条件,企业能够在接收废料后快速完成成分分析、杂质鉴别和回收方案设计,为下游客户提供质量可靠的回收原料。
在合作对接层面,建议采购方从以下几个方面入手:一是明确自身产生的废料种类和大致数量,便于企业评估回收价值;二是提供现有生产工艺中对回收原料的具体指标要求,便于技术团队进行针对性调配;三是沟通年度用量和供货节奏,确保库存和物流安排匹配。对于有长期稳定废料产出的制造企业,可以考虑与雷辉化工签订框架合作协议,建立“废料回收—精制加工—原料返供”的闭环模式,既解决废料处置问题,又降低新料采购成本。
企业在华北、华东、华中等重点化工产业集聚区布局了4个回收处理基地和6个区域服务中心,咸阳作为公司在西北区域的重要对接窗口,能够覆盖本地及周边项目的收运、检测和供货需求。所有合作项目均享受不少于12个月的全流程质保服务,客户投产后执行季度回访制度,持续优化回收化工原料的产出品质与产线运行稳定性。
服务区域
雷辉化工回收公司以咸阳为本地服务基点,业务覆盖咸阳本地及周边区域的化工企业、聚氨酯制品厂、涂料生产商和医药中间体企业。对于咸阳城区的客户,公司可快速安排上门取样和物料初检;对于周边区域的采购方,可提前沟通物料数量和运输安排,根据实际情况协调收运时间和交付方式。
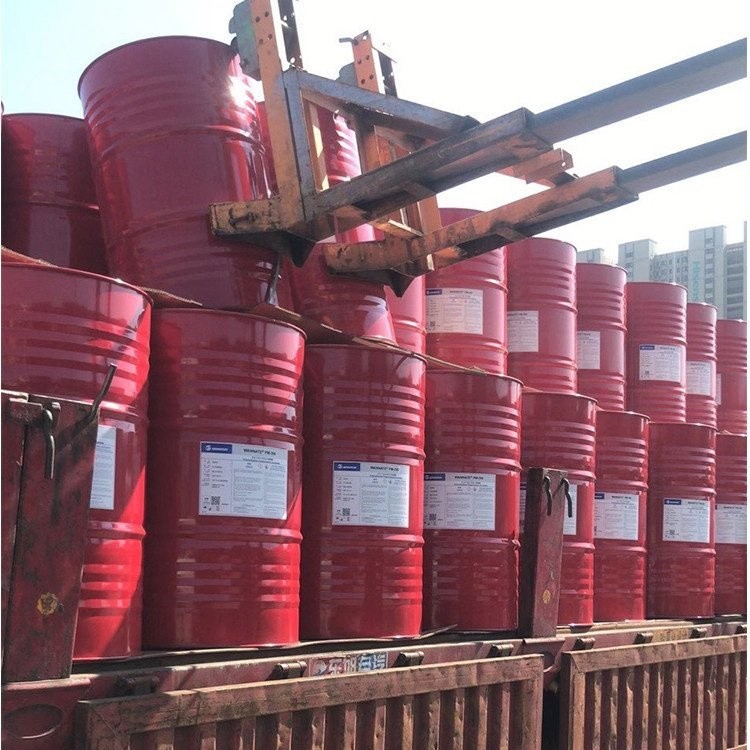
需要特别提示的是,回收化工原料的收运和交付受物料性质、包装要求、运输合规性等因素影响。建议采购方在首次对接时提前提供废料照片、大致数量、包装形式和存放条件等信息,便于企业评估收运方案。对于有特殊包装要求或储存条件限制的物料,需在收运前与业务人员充分沟通,避免因信息不完整导致延误。发货环节严格按照约定的规格、数量和交付时间执行,随货附带当批产品的检测报告和合格证明。
常见问题
回收聚醚多元醇的质量能否满足聚氨酯制品的生产要求?
这是采购方最关心的问题。回收聚醚多元醇与全新多元醇在指标稳定性上确实存在差异,但在规范的分拣、检测、精制和调配流程下,完全可以满足大部分聚氨酯制品的生产要求。雷辉化工在每批产品出厂前均进行系统检测,确保羟值、酸值、水分、粘度等关键指标在约定范围内。建议采购方根据自身产品定位和性能要求,先在配方中按一定比例掺混使用,验证制品物理性能达标后再逐步提高掺混比例。对于性能要求严格的领域,建议在批量采购前索取样品进行小试发泡验证,这是降低采购风险最有效的方式。
咸阳本地企业如何对接回收业务?交期和售后如何保障?
咸阳本地及周边企业可直接联系周经理(手机号:13401694866),沟通废料种类、数量和回收需求。首次对接时,企业可安排技术人员上门取样,免费进行物料成分分析,评估回收价值和可行性,并出具初步回收方案。交期方面,常备库存量维持在1200吨以上,核心区域可实现24小时内上门收运、72小时内完成检测入库,常规产品供货周期可根据库存情况快速安排发货。售后方面,全国设12个区域服务中心,承诺2小时响应、24小时内出具初步技术方案,提供远程在线监测与定期现场技术支持,并对所有项目执行季度回访制度,保障客户投产后回收化工原料的产出品质与产线运行稳定性。